技术白皮书
摘要
随着工业废水排放标准持续趋严、难降解有机污染物治理需求快速上升,传统臭氧氧化工艺因气液传质效率低、臭氧利用率不高,长期面临“投加量大、矿化不彻底、运行成本高”的三重瓶颈。高浓度臭氧微纳米气泡高级氧化技术,将臭氧以微米乃至纳米尺度的气泡形式分散于水体,通过大幅提升气液界面传质面积、延长气泡停留时间、强化羟基自由基(·OH)产率,成为高级氧化工艺(AOPs)的重要升级方向。

一、技术背景:难降解有机废水的治理困境
1.1 行业痛点
化工、制药、印染、焦化、垃圾渗滤液等行业产生的废水中,普遍含有大量难生物降解、具有生物毒性的有机污染物。此类污染物可生化性差(BOD/COD 比值低),传统“生化+物化”工艺难以稳定达标,成为工业废水治理中最棘手的环节。与此同时,随着《水污染防治法》与各行业排放标准持续收紧,COD、氨氮、总氮、色度等指标的限值不断下降,企业普遍面临“达标压力大、改造成本高、运行负担重”的现实困境。如何以更低的成本、更高的效率实现深度处理与稳定达标,成为行业共同的技术诉求。
1.2 臭氧氧化的固有瓶颈
臭氧是一种氧化能力极强的氧化剂(标准电极电位约 2.07 V),且反应后分解为氧气、无二次污染,被广泛应用于脱色、除臭、杀菌与有机物降解。然而传统臭氧曝气所形成的气泡直径多为毫米级,比表面积小、上浮速度快、在水中的停留时间仅数秒,导致臭氧溶解效率与利用率通常不足 30%,大量臭氧随尾气逸散,既推高成本,又限制氧化效果。
因此,“如何让臭氧更高效地溶解于水、更充分地转化为强氧化性自由基”,成为臭氧高级氧化技术升级的核心命题。这也是微纳米气泡技术介入并重构臭氧氧化工艺的出发点。
二、技术原理
2.1 微纳米气泡的物理化学特性
微纳米气泡通常指直径在微米至纳米量级的气泡,其中微气泡直径约 1~100 μm,纳米气泡直径小于 1 μm。相较传统大气泡,其具备四项关键特性:其一,比表面积巨大,气液界面传质能力成数量级提升;其二,上浮速度慢、水中停留时间长,纳米气泡甚至可在水体中稳定存在数天;其三,界面带负电荷、Zeta 电位高,可吸附并富集污染物、颗粒与微生物;其四,气泡收缩溃灭时界面形成局部高温高压微区,可诱导自由基生成。正是这些特性,使微纳米气泡成为提升气液反应效率的理想载体。
2.2 臭氧高级氧化的反应机理
臭氧在水中的氧化分为两条路径:一是臭氧分子的直接氧化,具有选择性、反应速率相对较慢;二是臭氧分解产生羟基自由基(·OH)的间接氧化,·OH 标准电极电位高达约 2.80 V,几乎无选择性地快速矿化绝大多数有机物。提升·OH 的产率,是提高臭氧氧化效率与矿化程度的关键。
2.3 高浓度臭氧微纳米气泡的协同增效机制
当高浓度臭氧与微纳米气泡技术耦合时,二者产生显著协同效应:第一,传质增强——微纳米气泡比表面积较传统气泡提升数个数量级,臭氧溶解效率大幅提高;第二,接触时间延长——纳米气泡的长停留特性,使臭氧与污染物在液相中的有效接触时间显著拉长;第三,界面催化——气泡溃灭形成的局部高温高压界面,促进臭氧分解生成·OH,提升自由基产率;第四,界面富集——带电气泡界面吸附富集污染物,提高局部反应浓度,加快降解速率。
综合而言,该技术可在提高 COD 去除率、色度去除率与矿化率的同时,降低臭氧投加量与电耗,实现“提效”与“降本”的统一。
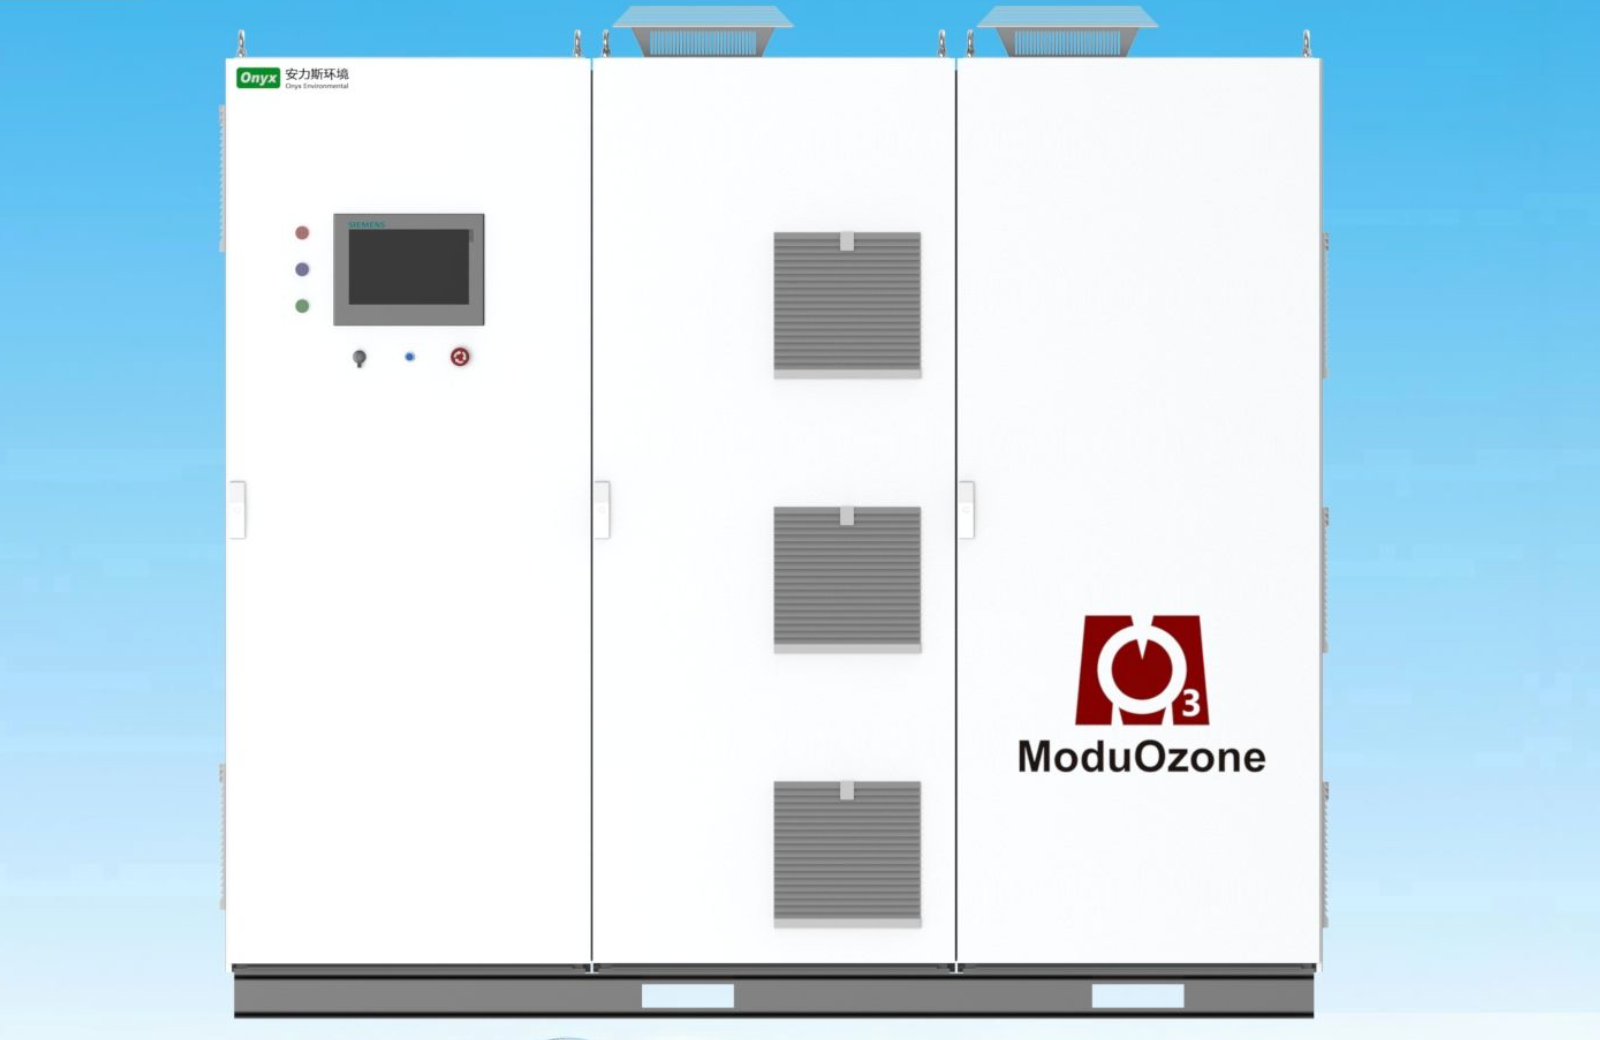
安力斯ModuOzone系列消毒器
三、关键技术路径与系统构成
3.1 微纳米气泡发生方式
工程中常见的臭氧微纳米气泡发生方式包括:其一加压溶气释气法:通过加压使臭氧过饱和后骤然减压释气,工程成熟度高;其二文丘里与水力空化法:利用高速水流产生局部负压与强剪切生成微纳米气泡,能耗较低;其三机械旋流剪切法:依靠高速旋转剪切气液混合液;其四多孔膜与陶瓷膜法:气泡均一性好但需防范堵塞;其五多种方式的组合工艺:以兼顾气泡粒径、浓度与能耗。
3.2 系统构成
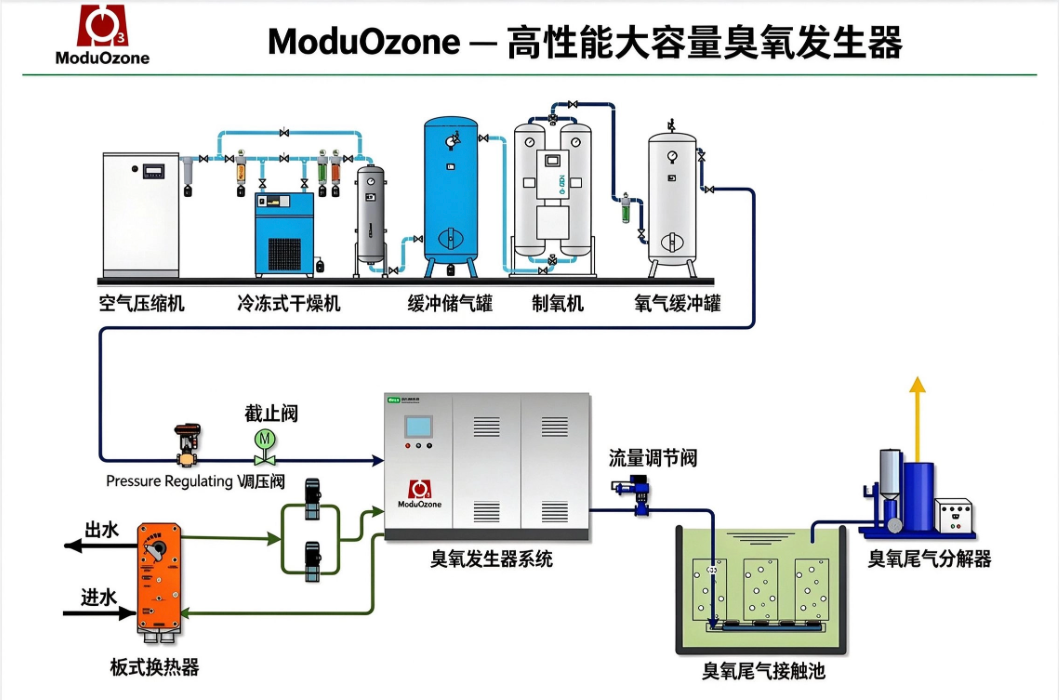
一套完整的臭氧微纳米气泡高级氧化系统通常由四部分组成:高浓度臭氧发生单元(以氧气源制备高浓度臭氧)、微纳米气泡发生单元、气液混合与反应单元、以及尾气破坏与在线监测单元。其中,微纳米气泡发生单元是系统的核心,其结构设计直接决定气泡粒径与发生效率;尾气破坏单元则保障未反应臭氧不排放到大气中,确保运行安全与环保合规。
3.3 关键控制参数
系统效能受臭氧浓度、气液比、气泡粒径分布、pH、反应时间与温度等因素共同影响,需通过工艺参数优化与在线监测实现稳定运行。其中,气泡粒径分布直接决定传质效率,臭氧浓度决定氧化驱动力,而 pH 则影响臭氧分解生成·OH 的路径比例——碱性条件更利于自由基链式反应。工程实践中,往往需要针对不同水质进行小试与中试,确定最优参数组合。
四、典型应用领域
该技术的应用场景覆盖工业与市政两大方向。在工业领域,可用于化工、制药、印染、焦化及垃圾渗滤液等难降解废水的预处理与深度处理,通过开环断链提高废水可生化性,为后续生化处理创造条件;在市政领域,可用于污水处理厂提标改造、自来水与二次供水的消毒及嗅味与微量有机物去除、黑臭水体治理与生态修复、循环冷却水的杀菌灭藻等。此外,该技术还可与紫外(UV)、芬顿、光催化等工艺耦合,构建多技术协同的复合高级氧化体系,针对不同污染物特征实现精准治理。
五、安力斯的技术优势及产品解决方案
安力斯技术及解决方案体现在:其一,提效显著,依托安力斯公司ModuOzone高浓度板式臭氧发生器与其创新的微纳米气泡发生单元的协同设计,气液传质效率与自由基产率大幅提升,COD、色度去除率与矿化程度明显提高。其二,降本可观:臭氧浓度可按需调节、利用率提高,臭氧投加量与运行电耗同步下降,经济性优势突出。其三,绿色环保:以“气”代“药”,无药剂残留与二次污染,契合绿色低碳发展导向。其四,灵活适配:设备采用模块化积木式设计,可嵌入现有臭氧或生化工艺,改造工程量小、周期短。另外,安力斯的板式臭氧发生器采用的高纯度陶瓷电极与微间隙高频放电,浓度调节范围宽、衰减率低。
在产品解决方案层面,安力斯围绕市政、工业与商业三大板块提供差异化配置:面向市政污水的提标改造与再生水回用,面向化工、制药、印染、焦化及垃圾渗滤液等难降解废水的预处理与深度处理,以及面向一次供水与优质饮用水的水质安全保障,可提供定制化方案;同时依托在线监测与智能控制精准投加,并可与紫外、双氧水、光催化等工艺耦合,构建组合式高级氧化体系。在珠海高栏港项目中,紫外/臭氧/双氧水协同工艺已成功应对“三高”废水达标难题。
随着相关国家标准陆续实施,该技术将向标准化、智能化、耦合化与低碳化演进,成为水处理企业提升处理效果、构建差异化竞争力的关键抓手。
 WSH紫外明渠
WTV紫外垂直模块
ZL大型管道式紫外
CLEAR中压紫外
MOL板式臭氧发生器
UV-AOP高级氧化
D.FITE滤布滤池